- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kalıp Uçları İçin Boyutsal Doğruluk Neden Bu Kadar Önemlidir?
Kalıplanmış bir otomotiv konektörü, pim delikleri merkezin 0,08 mm dışında olduğundan son incelemede reddedilir. Müşterinin montaj hattı pimleri yerleştiremiyor ve 20.000 parçadan oluşan partinin tamamı hurdaya çıkıyor. Temel neden, pim deliklerini oluşturan kalıp parçasına kadar uzanmaktadır. Kesici uç, belirtilen ±0,01 mm yerine ±0,05 mm toleransla işlendi. Tek başına sapma küçüktür; insan saçının kalınlığından daha azdır. Ancak bir kalıpta toleranslar birikir. Ek parça bir cebe yerleştirilir, cep bir plaka şeklinde işlenir ve plaka diğer plakalarla hizalanır. Her bileşenin sapması bir sonrakine eklenir ve kümülatif hata son kısımda görünür. Bu nedenle boyutsal doğruluk, kalıp parçaları için kozmetik bir gereklilik değildir. Parça kalitesinin, kalıp güvenilirliğinin ve üretim ekonomisinin temelidir.
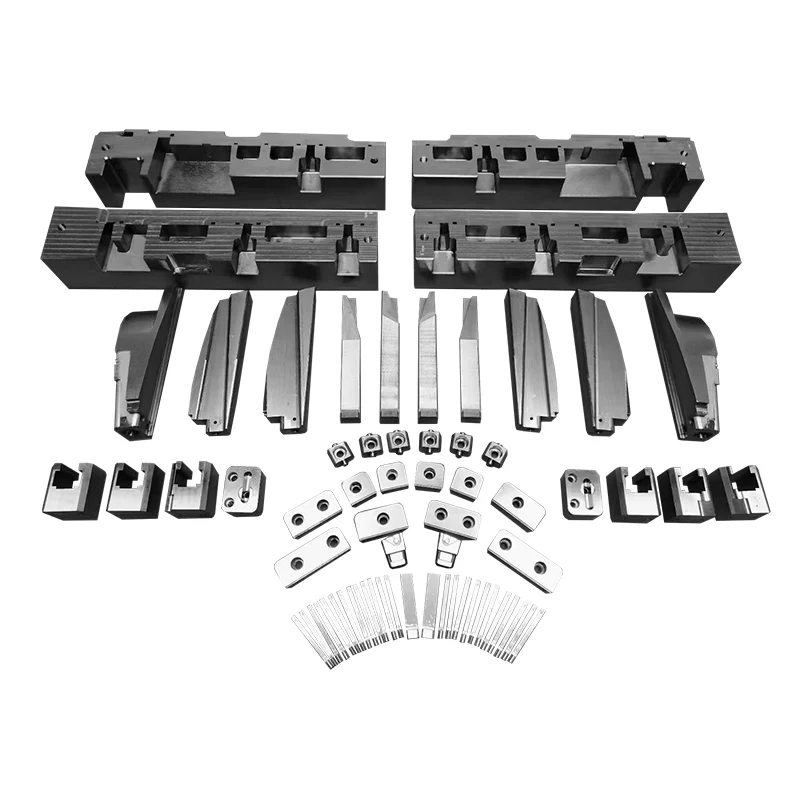
Bu kılavuz, kaynak satın alan alıcılar için yazılmıştır.Hassas Kalıp Bileşenleri ve Ek Parçalarıenjeksiyon kalıpları, basınçlı döküm kalıpları ve sıkıştırma kalıpları için. Boyutsal doğruluğun neden önemli olduğunu, tolerans yığılmasının parça kalitesini nasıl etkilediğini, kalıp ekleme parçaları için kritik olan spesifik toleransları, hatalı eklemelerin sonuçlarını ve tedarikçinin boyutsal kapasitesini değerlendirme kriterlerini açıklayacağız. Ayrıca Moldburger Mold Industry Co., Ltd.'deki fabrikamızdan ayrıntılı ürün parametreleri de sağlayacağız. İster maça pimleri, boşluklu ekler, kayar bloklar veya aşınma plakalarını belirtiyor olun, bu kılavuz doğruluk gereksinimlerini anlamanıza ve bunları karşılayabilecek bir tedarikçi seçmenize yardımcı olacaktır.
İçindekiler
- 1. Kalıp Parçası İçin Boyutsal Doğruluk Ne Anlama Gelir?
- 2. Tolerans İstiflenmesi Son Parça Kalitesini Nasıl Etkiler?
- 3. Kalıp Ek Parçaları Tolerans Dışında Olduğunda Ne Olur?
- 4. Kalıp Ek Parçaları İçin Hangi Toleranslar En Kritiktir?
- 5. Bir Satınalma Siparişinde Boyut Doğruluğunu Nasıl Belirlersiniz?
- 6. Kalıp Ekleme Tedarikçisinin Doğruluk Yeteneğini Nasıl Değerlendirirsiniz?
- 7. Fabrikamızın Temel Ürün Parametreleri Nelerdir?
- 8. Sıkça Sorulan Sorular (SSS)
- 9. Sonuç
1. Kalıp Parçası İçin Boyutsal Doğruluk Ne Anlama Gelir?
Bir kalıp ek parçası için boyutsal doğruluk, ek parçanın her özelliğinin (dış boyutları, boşluk detayı, pim delikleri, montaj yüzeyleri ve kapatma kenarları) belirtilen tolerans dahilinde belirtilen boyuta göre üretildiği anlamına gelir. Ek parçanın yaklaşık olarak doğru boyutta olması yeterli değildir. Bir kalıpta, parçanın cebine doğru açıklıkla sığması, kapatma sırasında plastik eriyiğe karşı sızdırmazlık sağlaması ve son parçanın çizimine uygun olması için diğer kalıp bileşenleriyle hizalanması gerekir. Doğruluk, nominal boyuttan kabul edilebilir sapma aralığını tanımlayan ±0,01 mm gibi bir tolerans olarak ifade edilir. Aşağıdaki tablo bir kalıp eklentisinin boyutsal özelliklerini ve bunların doğruluk gereksinimlerini özetlemektedir.
| Özellik | Doğruluk Gereksinimi | Yanlışlığın Sonucu |
| Dış Boyutlar | ±0,01 mm ila ±0,02 mm | Cebe sığmama, baskı altında hareket etme |
| Boşluk Detayı | ±0,01 mm | Parça boyutu toleransın dışında |
| Pim Delikleri | ±0,005mm ila ±0,01mm | Pim yanlış hizalaması, montaj hatası |
| Kapatma Kenarları | ±0,005 mm | Flaş oluşumu |
| Montaj Yüzeyleri | Düzlük 0,005 mm | Sallanan, düzensiz stres ekleyin |
Şu tarihte:Moldburger Kalıp Sanayi A.Ş., Ltd.Fabrikamızda kalıp tasarımının gerektirdiği toleranslarda Hassas Kalıp Elemanları ve Uçları üretilmektedir. Belirtilen doğruluğu elde etmek için CNC işleme, EDM ve hassas taşlama kullanıyoruz. Kalite kontrol ekibimiz kesici uç gönderilmeden önce her kritik boyutu doğrular. Amacımız müşterilerimize doğru şekilde oturan, güvenilir bir şekilde sızdırmazlık sağlayan ve çizimlerine uygun parçalar üreten kesici uçlar sunmaktır.
2. Tolerans İstiflenmesi Son Parça Kalitesini Nasıl Etkiler?
Tolerans birikmesi, bir montajdaki bireysel bileşen sapmalarının birikmesidir. Bir kalıpta son parça boyutu, boşluk ek parçası, maça ek parçası, kalıp tabanı, hizalama sistemi ve makine tarafından belirlenir. Bu bileşenlerin her birinin kendi toleransı vardır. Toleranslar dikkatli bir şekilde analiz edilmezse yığılma, son parçanın toleransını aşabilir. Örneğin, boşluk ek parçasının toleransı ±0,02 mm, kalıp tabanının toleransı ±0,02 mm ve hizalama sisteminin toleransı ±0,01 mm ise potansiyel yığılma ±0,05 mm olur. Nihai parça toleransı ±0,05 mm ise istifleme, tolerans bütçesinin tamamını tüketir ve termal genleşme veya makine değişimi gibi diğer değişkenler için hiçbir marj bırakmaz. Aşağıdaki tablo bir tolerans yığılma analizini göstermektedir.
| Bileşen | Hoşgörü | Kümülatif Yığınlama |
| Boşluk Ekleme | ±0,01 mm | ±0,01 mm |
| Çekirdek Ekleme | ±0,01 mm | ±0,02 mm |
| Kalıp Tabanı Cebi | ±0,01 mm | ±0,03 mm |
| Hizalama Sistemi | ±0,005 mm | ±0,035 mm |
| Son Parça Toleransı | ±0,05 mm | Kenar boşluğu: ±0,015 mm |
Fabrikamızda kalıplarının tolerans yığınını analiz etmek için müşterilerimizle birlikte çalışıyoruz. Tolerans analizi sağlayabilir ve son parçanın çizimine uygun olmasını sağlayacak kesici uç toleranslarını önerebiliriz. Amacımız, başlangıçtan itibaren doğru toleransları belirleyerek müşterilerimizin yığılma sorunlarından kaçınmasına yardımcı olmaktır.
3. Kalıp Ek Parçaları Tolerans Dışında Olduğunda Ne Olur?
Kalıp parçaları tolerans dışına çıktığında sonuçlar ciddi ve maliyetli olabilir. İlk sonuç flaş oluşumudur. Kesici parçanın kapatma kenarları birleşme yüzeyine karşı düzgün bir şekilde kapatılmazsa, plastik boşluğa kaçarak parçada parlama oluşturabilir. Flash'ın manuel olarak çıkarılması gerekir, işçilik maliyeti artar ve parçanın görünümünü ve işlevini etkileyebilir. İkinci sonuç ise parça boyutu hatasıdır. Boşluk detayı toleransın dışındaysa, kalıplanmış parça toleransın dışında olacak ve bu da reddedilmeye ve hurdaya yol açacaktır. Üçüncü sonuç küf hasarıdır. Ek parça cebine tam olarak oturmazsa, enjeksiyon basıncı altında hareket ederek cep ve ek parçanın aşınmasına neden olabilir. Dördüncü sonuç ise kesici uç ömrünün azalmasıdır. Yanlış hizalanmış veya zayıf şekilde desteklenen bir kesici uç daha yüksek gerilime maruz kalacak ve daha hızlı aşınacaktır. Aşağıdaki tablo bu sonuçları özetlemektedir.
| Sonuçlar | Neden | Darbe |
| Flaş Oluşumu | Kapatma kenarları tolerans dışında | Manuel kaldırma maliyeti, parça görünümü |
| Parça Boyut Arızası | Tolerans dışı boşluk detayı | Hurdaya çıkarma, yeniden işleme, müşteri reddi |
| Kalıp Hasarı | Cebe sığması zayıf | Cep aşınması, ekleme hareketi |
| Azaltılmış Uç Ömrü | Yanlış hizalama, zayıf destek | Erken aşınma, sık değiştirme |
Moldburger'de fabrikamız bu sonuçları anlıyor ve üretim süreçlerimizi bunları önleyecek şekilde tasarlıyor. Sevkiyattan önce her kritik boyutu doğruluyor ve her kesici ucu inceliyoruz. Amacımız müşterilerimize doğru şekilde oturan, güvenilir bir şekilde sızdırmazlık sağlayan ve çizimlerine uygun parçalar üreten kesici uçlar sunmaktır.
4. Kalıp Ek Parçaları İçin Hangi Toleranslar En Kritiktir?
Tüm toleranslar eşit derecede kritik değildir. En kritik toleranslar, kesici ucun kalıba oturmasını, kapatmanın sızdırmazlığını ve son parçanın boyutunu etkileyen toleranslardır. Aşağıdaki tablo bu kritik toleransları ve bunların tipik değerlerini özetlemektedir.
| Tolerans Türü | Tipik Değer | Neden Önemlidir? |
| Dış Boyut | ±0,01 mm | Cebe sığar, hareketi engeller |
| Boşluk Boyutu | ±0,01 mm | Son parça boyutu |
| Pim Deliği Konumu | ±0,005 mm | Pim hizalaması, montaj |
| Kapatma Düzlüğü | 0,005 mm | Flaş önleme |
| Yüzey İşlemi | Ra 0,2 - 0,4 mikron | Parça görünümü, yayın |
Fabrikamızda ürettiğimiz her kesici uçta bu kritik toleranslara odaklanıyoruz. Bunları elde etmek ve doğrulamak için hassas işleme ve denetim ekipmanları kullanıyoruz. Amacımız müşterilerimize en zorlu gereksinimleri karşılayan kesici uçlar sunmaktır.
5. Bir Satınalma Siparişinde Boyut Doğruluğunu Nasıl Belirlersiniz?
Bir satınalma siparişinde boyutsal doğruluğun belirtilmesi, tek bir toleransın belirtilmesinden daha fazlasını gerektirir. Kritik özelliklerin, bunların nominal boyutlarının, toleranslarının, muayene yönteminin ve kabul kriterlerinin tanımlanmasını gerektirir. Aşağıdaki tabloda bir spesifikasyon kontrol listesi verilmektedir.
| Şartname Öğesi | Neler Dahil Edilmeli? | Örnek |
| Kritik Özellikler | Uyum, sızdırmazlık veya parça boyutunu etkileyen tüm özellikleri listeleyin | Dış boyutlar, boşluk, pim delikleri |
| Nominal Boyutlar | Her özellik için nominal boyutu belirtin | 50.00 mm |
| Toleranslar | Her özellik için toleransı sağlayın | ±0,01 mm |
| Muayene Yöntemi | Boyutun nasıl doğrulanacağını belirtin | CMM, mikrometre, optik karşılaştırıcı |
| Kabul Kriterleri | Kabul limitlerini tanımlayın | Tüm boyutlar tolerans dahilinde |
Moldburger Kalıp Sanayi A.Ş., Ltd.'de fabrikamız, her kesici uç için kritik özellikleri ve toleransları tanımlamak üzere müşterilerimizle birlikte çalışır. Her gönderide, gerçek boyutları belgeleyen ve spesifikasyona uygun olduklarını onaylayan denetim raporları sunuyoruz. Amacımız müşterilerimizin aldıkları kesici uçların doğruluğunu doğrulamasını kolaylaştırmaktır.
6. Kalıp Ekleme Tedarikçisinin Doğruluk Yeteneğini Nasıl Değerlendirirsiniz?
Bir kalıp kesici uç tedarikçisinin doğruluk yeteneğini değerlendirmek, ekipmana, incelemeye, proses kontrolüne ve deneyime odaklanmayı gerektirir. Tedarikçi, CNC frezeler, EDM ve hassas taşlama makineleri de dahil olmak üzere gerekli toleransları sağlayabilecek işleme ekipmanına sahip olmalıdır. Boyutları doğrulamak için CMM, mikrometre ve optik karşılaştırıcılar dahil olmak üzere inceleme ekipmanına sahip olmaları gerekir. Tutarlılığı sağlamak için süreç kontrollerine sahip olmaları gerekir. Ve tedarik ettiğiniz kesici uç türüyle ilgili deneyime sahip olmaları gerekir. Aşağıdaki tablo değerlendirme kriterlerini özetlemektedir.
| Değerlendirme Kriteri | Nelere Bakılmalı? | Neden Önemlidir? |
| İşleme Ekipmanları | CNC, EDM, hassas taşlama | Sıkı toleranslara ulaşmayı sağlar |
| Muayene Ekipmanları | CMM, mikrometreler, optik karşılaştırıcılar | Boyutları doğru şekilde doğrular |
| Proses Kontrolü | SPC, kalibrasyon, dokümantasyon | Gruplar arasında tutarlılık sağlar |
| Deneyim | Benzer kesici uç türlerindeki referanslar | Yetenek ve güvenilirliği gösterir |
Fabrikamızda, Hassas Kalıp Bileşenleri ve Ek Parçaları için gereken sıkı toleransları elde etmek ve doğrulamak için işleme ekipmanı, muayene ekipmanı ve proses kontrollerimiz bulunmaktadır. On yılı aşkın bir süredir kesici uçlar üretiyoruz ve çok çeşitli kesici uç tipleri konusunda geniş deneyime sahibiz. Sizi bu kriterlere göre bizi değerlendirmeye ve kalıp kesici uçlar konusunda ortağınız olarak görmeye davet ediyoruz.
7. Fabrikamızın Temel Ürün Parametreleri Nelerdir?
Aşağıdaki tabloda Hassas Kalıp Bileşenlerimiz ve Ek Parçalarımız için temel ürün parametreleri verilmektedir. Bu ekler enjeksiyon kalıpları, basınçlı döküm kalıpları ve sıkıştırma kalıpları için uygundur. Fabrikamız ayrıca özel gereksinimleri karşılamak için özel kesici uçlar da üretebilmektedir.
| Parametre | Şartname Aralığı | Notlar |
| Malzeme | P20, H13, S7, 420SS, Bronz | Başvuru için seçildi |
| Sertlik | 28 - 58 HRC | Malzemeye ve ısıl işleme bağlıdır |
| Boyutsal Tolerans | ±0,005mm ila ±0,02mm | Özelliğin kritikliğine bağlıdır |
| Yüzey İşlemi | Ra 0,2 - 0,8 µm | Boşluk yüzeyleri için cilalanmıştır |
| Isıl İşlem | Su Verme ve Temperleme, Nitrürleme | Aşınmaya karşı dayanıklılık için seçildi |
| Denetleme | CMM, mikrometre, optik karşılaştırıcı | Tam boyutlu rapor sağlandı |
| Adedi | 1 adet | Büyük siparişler için pazarlık yapılabilir |
| Kurşun zamanı | 2 - 4 hafta | Karmaşıklığa ve miktara bağlıdır |
Fabrikamızda bu spesifikasyonları ve daha fazlasını karşılamak için Hassas Kalıp Bileşenlerimizi ve Ek Parçalarımızı üretiyoruz. Özel gereksinimlerinize uyacak şekilde malzemeyi, sertliği, toleransı ve kaplamayı özelleştirebiliriz. Kalite kontrol sistemimiz, hammaddelerin muayenesini, proses içi muayeneyi ve sevkiyat öncesi son muayeneyi içerir. Amacımız müşterilerimize boyutsal doğruluk gereksinimlerini karşılayan yüksek kaliteli kesici uçlar sunmaktır.
8. Sıkça Sorulan Sorular (SSS)
Soru 1: Bir kalıp parçasının tipik boyut toleransı nedir?
Cevap: Bir kalıp eklentisinin tipik boyut toleransı, özelliğe ve uygulamaya bağlıdır. Boşluk boyutları ve pim deliği konumları gibi kritik özellikler için tolerans genellikle ±0,005 mm ila ±0,01 mm arasındadır. Dış boyutlar gibi daha az kritik özellikler için tolerans ±0,01 mm ile ±0,02 mm arasında olabilir. Kesin tolerans, parça gereksinimlerine ve tolerans yığılma analizine göre belirtilmelidir.
Soru 2: Tolerans birikimi son parça boyutunu nasıl etkiler?
Cevap: Tolerans birikimi, bir montajdaki bireysel bileşen sapmalarının birikmesidir. Bir kalıpta son parça boyutu, boşluk ek parçası, maça ek parçası, kalıp tabanı ve hizalama sistemi tarafından belirlenir. Her bileşenin kendi toleransı vardır ve sapmalar birbirine eklenir. Yığınlama son parça toleransını aşarsa parça spesifikasyon dışı olacaktır. Ekibimiz istiflemeyi analiz etmenize ve yeterli marj bırakan kesici uç toleranslarını belirlemenize yardımcı olabilir.
Soru 3: Kalıp ek parçası tolerans dışına çıkarsa ne olur?
Yanıt: Bir kalıp ek parçasının tolerans dışında olması durumunda, bunun sonuçları arasında kapatma sırasında çapak oluşumu, parça boyutu arızası, zayıf uyumdan kaynaklanan kalıp hasarı ve kesici uç ömrünün azalması yer alabilir. Bu sorunlar hurdaya, yeniden işleme ve artan bakım maliyetlerine yol açar. Bu sonuçlardan kaçınmak için doğru toleransın belirlenmesi ve bunun muayene yoluyla doğrulanması önemlidir.
Soru 4: Bir kalıp eklentisinin boyutsal doğruluğunu nasıl doğrularsınız?
Cevap: Boyutsal doğruluk, CMM (koordinat ölçüm makineleri), mikrometreler ve optik karşılaştırıcılar dahil olmak üzere hassas ölçüm ekipmanı kullanılarak doğrulanır. Denetim tüm kritik özellikleri kapsamalı ve prospektüsle birlikte verilen bir raporda belgelenmelidir. Fabrikamız, gönderdiğimiz her kesici uçla birlikte tam boyutlu bir rapor sağlar.
Soru 5: Tolerans dışına çıkan bir kalıp parçası yeniden işlenebilir mi?
Cevap: Bazı durumlarda, tolerans dışında olması durumunda bir kalıp parçası yeniden işlenebilir. Örneğin, eğer bir boyut çok büyükse, doğru boyuta kadar işlenebilir. Boyut çok küçükse kesici ucun hurdaya çıkarılması veya kaynaklanması ve yeniden işlenmesi gerekebilir. Yeniden çalışmanın yapılabilirliği spesifik özelliğe ve sapma miktarına bağlıdır. Ekibimiz yeniden işlemenin mümkün olup olmadığı veya yeni bir kesici ucun gerekli olup olmadığı konusunda tavsiyelerde bulunabilir.
9. Sonuç
Kalıp parçaları için boyutsal doğruluk hayati öneme sahiptir çünkü parçanın doğru şekilde uyup uymadığını, güvenilir şekilde sızdırmazlık sağladığını ve çizimlerine uygun parçalar üretip üretmediğini belirler. Tolerans birikmesi, çapak oluşumu, parça boyutu arızası, kalıp hasarı ve kesici uç ömrünün azalması hatalı kesici uçların sonuçlarıdır. Alıcılar, kritik toleransları belirleyerek, yığını analiz ederek ve boyutları inceleme yoluyla doğrulayarak, tedarik ettikleri kesici uçların kalıplarının gereksinimlerini karşıladığından emin olabilirler. Moldburger Mold Industry Co., Ltd.'de fabrikamız, Hassas Kalıp Bileşenleri ve Ek Parçaları'nı en dar toleranslarda üretmekte ve her sevkiyatta tam boyutlu raporlar sunmaktadır. Her kesici uç için kritik özellikleri ve toleransları tanımlamak üzere müşterilerimizle birlikte çalışıyoruz.
İster göbek pimleri, boşluklu ekler, kayar bloklar veya aşınma plakaları tedarik ediyor olun, gereksinimlerinizi görüşmek üzere sizi bizimle iletişime geçmeye davet ediyoruz. Numuneler, denetim raporları ve özelleştirilmiş çözümler sağlayabiliriz. Kaliteye ve boyutsal doğruluğa olan bağlılığımız bizi dünya çapındaki kalıp üreticileri için güvenilir bir ortak haline getirmiştir.
Bugün Moldburger Mold Industry Co., Ltd. ile iletişime geçinHassas Kalıp Bileşenleri ve Uçları gereksinimlerinizi tartışmak ve boyutsal doğruluğumuzun kalıp performansınızı nasıl artırabileceğini keşfetmek için.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası