- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Karmaşık Kalıp Hareketinde Slaytlar Hangi Kritik Rolü Oynuyor?
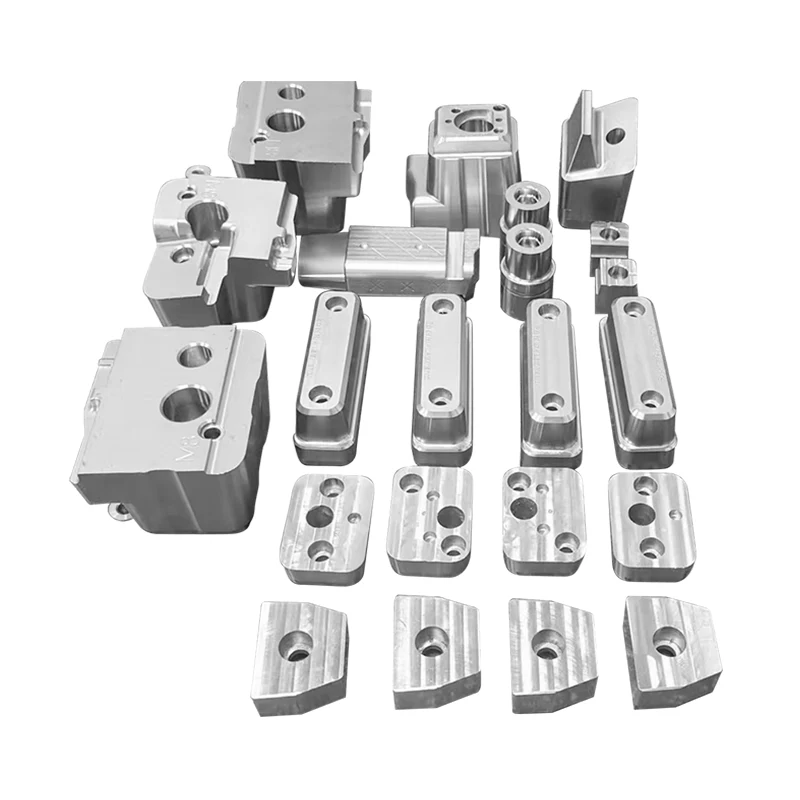
Karmaşık bir enjeksiyon kalıbının içinde tek bir slaytın hareketi, bir parçanın kusursuz şekilde mi üretildiğini yoksa hurdaya mı çıkarıldığını belirleyebilir. Yan alttan kesilmiş kalıplanmış bir otomotiv konnektörünü düşünün. Ana çekirdek ve boşluk, parçayı serbest bırakmak için basitçe açılıp kapanamaz; alt kesim sıkışıp kalacaktır. Bir kaydırma mekanizmasının yanal olarak hareket etmesi ve parça çıkarılmadan önce yan çekirdeği geri çekmesi gerekir. Kızak çok erken hareket ederse parça bozulur. Çok geç hareket ederse parça çatlar. Bağlanırsa kalıp zarar görür. Bu, karmaşık kalıp hareketinde kızakların kritik rolüdür. Aksi takdirde imkansız olacak geometrilerin kalıplanmasını sağlayan bileşenlerdir: alttan kesmeler, iç dişler, yan delikler ve karmaşık konturlar. Kaydırak basit bir çelik parçası değildir; yüzbinlerce döngü boyunca güvenilir bir şekilde çalışması gereken hassas bir mekanizmadır. Kızakların ve bunlarla ilgili bileşenlerin tasarımı, malzemeleri ve üretim hassasiyeti kalıbın başarısını belirler.
Karmaşık kalıp hareketinde kızakların önemi göz ardı edilemez. Basit bir açma-kapama kalıbını, karmaşık parçalar üretebilen gelişmiş bir üretim sistemine dönüştüren bileşenlerdir. Enjeksiyon kalıplamanın yüksek basınçlarına, prosesin termal döngüsüne ve tekrarlanan çalıştırmanın mekanik aşınmasına dayanmalıdırlar. Kalıbın açılıp kapanmasıyla tam olarak zamanlanmalıdırlar. Ve mikron cinsinden ölçülen toleranslara göre üretilmeleri gerekir. Bu makale, karmaşık kalıp hareketinde kızakların kritik rolünü inceleyecektir. Farklı kızak türlerini, güvenilir çalışmayı sağlayan tasarım ilkelerini, bunların ömrünü belirleyen malzeme ve üretim süreçlerini ve hassasiyeti sağlayan kalite kontrol önlemlerini ele alacağız. Ayrıca ürünlerimiz için ayrıntılı özellikler de sunacağız.Hassas Kalıp Bileşenleri ve Ek ParçalarıMoldburger Kalıp Sanayi A.Ş.'deki fabrikamızdan.
İçindekiler
- 1. Kalıp Slaydı Nedir ve Neden Gereklidir?
- 2. Kompleks Kalıplarda Kullanılan Farklı Kızak Çeşitleri Nelerdir?
- 3. Slayt Hareketi Nasıl Çalıştırılır ve Zamanlanır?
- 4. Hangi Malzemeler ve İşlemler Slayt Dayanıklılığını Sağlar?
- 5. Hangi Tasarım İlkeleri Kayma Hatasını Önler?
- 6. Yüksek Kaliteli Kalıp Slaytlarını ve Ek Parçalarını Hangi Özellikler Tanımlar?
- 7. Sıkça Sorulan Sorular (SSS)
- 8. Sonuç
1. Kalıp Slaydı Nedir ve Neden Gereklidir?
Kalıp kızağı, kalıp boşluğunun veya göbeğinin bir kısmını, kalıbın ana açılma ve kapanma yönüne dik olarak yanal olarak hareket ettiren bir mekanizmadır. Kızağın amacı, kalıbın ana eksen boyunca basitçe açılması durumunda parçanın dışarı çıkmasını önleyecek özellikler oluşturmaktır. Bu özelliklere alttan kesmeler denir. Alttan kesme, bir yan delik, bir girinti, bir diş veya kalıbın açılma yönü ile aynı hizada olmayan herhangi bir geometri olabilir. Kızak olmasaydı bu özellikler sıkışırdı ve parça zarar görmeden çıkarılamazdı. Kızak, parça çıkarılmadan önce yoldan çekilerek parçanın temiz bir şekilde çıkarılmasına olanak sağlar. Aşağıdaki tablo slayt gerektiren özellik türlerini özetlemektedir.
| Özellik Türü | Tanım | Slayt Eylemi Gerekli |
| Yan Delik | Kalıp açılma yönüne dik bir delik | Bir çekirdek piminin yanal olarak geri çekilmesi |
| Dış Alttan Kesme | Parçanın yan tarafında bir girinti veya çıkıntı | Boşluk bloğunun yanal hareketi |
| İçten Kesilmiş | Parçanın iç kısmında bir girinti veya çıkıntı | Çekirdek bloğun yanal hareketi |
| İplik | İç veya dış dişler | Vidaların sökülmesi veya yanal olarak geri çekilmesi |
| Karmaşık Kontur | Basit bir düz çekmeyle kalıplanamayan geometri | Çok eksenli hareket |
Şu tarihte:Moldburger Kalıp Sanayi A.Ş., fabrikamız slaytlar da dahil olmak üzere Hassas Kalıp Bileşenleri ve Ek Parçalarının tasarımı ve üretiminde uzmanlaşmıştır. Otomotiv, medikal ve tüketici elektroniği endüstrilerinde kullanılan karmaşık kalıplar için slaytlar üretme konusunda geniş deneyime sahibiz. Mühendislik ekibimiz, kızak mekanizmasının belirli parça geometrisi ve üretim gereksinimlerine göre optimize edilmesini sağlamak için kalıp tasarımcılarıyla yakın işbirliği içinde çalışır.
2. Kompleks Kalıplarda Kullanılan Farklı Kızak Çeşitleri Nelerdir?
Karmaşık kalıplarda kullanılan, her biri farklı uygulamalara ve parça geometrilerine uygun çeşitli kızak türleri vardır. En yaygın türler kam pimi sürgüsü, hidrolik sürgü, açılı pim sürgüsü ve mekanik sürgüdür. Kam pimi sürgüsü en yaygın türdür. Kalıp açılırken sürgüyü harekete geçirmek için kalıp tabanına monte edilmiş bir kam pimi kullanır. Kalıp plakaları ayrılırken kam pimi sürgüyü yanal olarak iter. Hidrolik kızak, kızağı kalıp açıklığından bağımsız olarak hareket ettirmek için bir hidrolik silindir kullanır. Bu, daha karmaşık zamanlamaya ve daha fazla kuvvete olanak tanır. Açılı pim sürgüsü, kalıp açılırken sürgüyü hareket ettirmek için kam pimi sürgüsüne benzer ancak farklı bir geometriye sahip açılı bir pim kullanır. Mekanik sürgü, sürgüyü hareket ettirmek için bir bağlantı veya kremayer ve pinyon mekanizması kullanır. Aşağıdaki tablo bu slayt türlerini karşılaştırmaktadır.
| Slayt Türü | Çalıştırma Yöntemi | Tipik İnme | Kuvvet Yeteneği | Tipik Uygulama |
| Kam Pimi Slaytı | Kalıp tabanındaki kam pimi | 10 - 50mm | Ilıman | Küçük ve orta boy alttan kesmeler |
| Hidrolik Kaydırak | Hidrolik silindir | 20 - 200mm | Yüksek | Büyük alt kesimler, karmaşık zamanlama |
| Açı Pimli Slayt | Kalıp tabanındaki açılı pim | 10 - 40mm | Ilıman | Standart alttan kesmeler |
| Mekanik Slayt | Bağlantı veya kremayer ve pinyon | 5 - 100mm | Değişken | Özel uygulamalar |
Fabrikamızda, kayar bloklar, kayar raylar, kam pimleri ve aşınma plakaları da dahil olmak üzere her türlü kızağı ve bunlarla ilgili bileşenleri üretiyoruz. Kızaklarımızın sorunsuz ve güvenilir bir şekilde çalışmasını sağlamak için yüksek kaliteli malzemeler ve hassas işleme kullanıyoruz. Mühendislik ekibimiz özel uygulamanız için uygun kızak tipini önerebilir.
3. Slayt Hareketi Nasıl Çalıştırılır ve Zamanlanır?
Kızak hareketinin çalıştırılması ve zamanlaması karmaşık bir kalıbın başarısı için kritik öneme sahiptir. Kızak, kalıp döngüsünde doğru zamanda hareket etmelidir: parça deformasyona direnecek kadar soğuduktan sonra, ancak parça çıkarılmadan önce. Kızak çok erken hareket ederse parça bozulabilir veya hasar görebilir. Çok geç hareket ederse parça çatlayabilir veya kızak zarar görebilir. Zamanlama, kam piminin geometrisi veya hidrolik sistemin programlanması ile kontrol edilir. Bir kam pimi kızağı için, kam piminin uzunluğu ve açısı, kızağın ne zaman hareket etmeye başlayacağını ve ne kadar uzağa gideceğini belirler. Kam pimi tipik olarak kalıbın sabit yarısına monte edilir ve kalıp açıldığında sürgüye geçer. Kam pimi onu ittiğinde kızak yanal olarak hareket eder. Aşağıdaki tablo slayt hareketi için zamanlamayla ilgili hususları özetlemektedir.
| Zamanlama Faktörü | Tanım | Parça Kalitesine Etkisi |
| Kam Pimi Bağlantısı | Slaydın ne zaman hareket etmeye başlayacağını belirler | Çok erken: parça bozulması; çok geç: parça çatlaması |
| Kam Pimi Açısı | Slayt vuruşunu ve hızını belirler | Döngü süresini ve aşınmayı etkiler |
| Hidrolik Zamanlama | Programlanabilir gecikme ve hız | Karmaşık parçalar için optimizasyona izin verir |
| Slayt Dönüşü | Kalıp kapanmadan slayt geri dönmelidir | Kalıp hasarını önler |
| Kilit | Erken kapanmayı önleyen güvenlik mekanizması | Kalıbı ve slaytı korur |
Moldburger Kalıp Sanayi A.Ş.'de fabrikamız, slayt hareketinin zamanlamasını tasarlamak ve doğrulamak için gelişmiş CAD ve simülasyon yazılımı kullanır. Kızağın doğru zamanda hareket etmesini ve diğer kalıp bileşenlerine müdahale edilmemesini sağlamak için tüm kalıp döngüsünü simüle edebiliriz. Hassas üretimimiz, kam pimlerinin ve kayar blokların doğru zamanlama için gereken tam boyutlara göre yapılmasını sağlar.
4. Hangi Malzemeler ve İşlemler Slayt Dayanıklılığını Sağlar?
Bir kaydırağın dayanıklılığı, yapımında kullanılan malzemelere ve işlemlere bağlıdır. Kızak, enjeksiyonlu kalıplamanın yüksek basınçlarına, tekrarlanan hareketin sürtünmesine ve aşındırıcı plastik eriyiğin aşınmasına dayanmalıdır. Kızaklar ve bileşenleri için en yaygın malzemeler P20, H13 ve S7 gibi sertleştirilmiş takım çelikleridir. Bu çelikler yüksek mukavemet, tokluk ve aşınma direncinin bir kombinasyonunu sunar. Sürtünmeyi azaltmak ve kullanım ömrünü uzatmak için kayan yüzeyler sıklıkla kaplanır veya işlenir. Yaygın işlemler nitrürleme, krom kaplama ve titanyum nitrür (TiN) veya elmas benzeri karbon (DLC) gibi aşınmaya dirençli kaplamaların uygulanmasını içerir. Aşağıdaki tablo slaytlarımızda kullanılan malzemeleri ve tedavileri özetlemektedir.
| Bileşen | Malzeme | Tedavi | Fayda |
| Slayt Bloğu | P20, H13, S7 | nitrürleme | Yüzey sertliği, aşınma direnci |
| Sürgülü Ray | H13, S7 | Krom Kaplama | Düşük sürtünme, korozyon direnci |
| Kam Pimi | H13, S7 | Nitrasyon, TiN Kaplama | Aşınma direnci, daha uzun ömür |
| Aşınma Plakası | Bronz, P20 | Grafit Emdirme | Kendinden yağlamalı, düşük sürtünme |
| Kılavuz Burç | Bronz, Çelik | Yağ Emdirme | Sorunsuz çalışma, daha az aşınma |
Fabrikamızda Hassas Kalıp Bileşenlerimiz ve Ek Parçalarımız için yalnızca yüksek kaliteli malzemeler ve işlemler kullanıyoruz. Nitrasyon, krom kaplama ve kaplama uygulamalarını kendi bünyemizde gerçekleştirebilecek donanıma ve uzmanlığa sahibiz. Ayrıca farklı kızak tasarımlarına uyacak standart ve özel aşınma plakaları ve kılavuz burçlar da sunuyoruz. Amacımız kalıbın ömrü boyunca güvenilir şekilde çalışan kızaklar sağlamaktır.
5. Hangi Tasarım İlkeleri Kayma Hatasını Önler?
Bir kaydırma mekanizmasının tasarımında enjeksiyon kalıplama prosesinin kuvvetleri, hareketi ve ortamı hesaba katılmalıdır. Kayma arızasını önlemek için çeşitli tasarım ilkeleri kritik öneme sahiptir. Birincisi yeterli rehberliktir. Kızak, yolu boyunca hassas bir şekilde yönlendirilmelidir. Bu genellikle kılavuz raylar ve aşınma plakaları ile sağlanır. Kılavuz raylar, kızaktaki yanal kuvvetlere dayanacak kadar sağlam olmalı ve aşınma plakaları düşük sürtünmeli bir yüzey sağlamalıdır. İkinci prensip ise doğru hizalamadır. Kızak, kalıp boşluğu ve maça ile aynı hizada olmalıdır. Yanlış hizalama parçanın sıkışmasına, aşınmasına ve hasar görmesine neden olabilir. Üçüncü prensip yeterli ön yüklemedir. Oynamayı ortadan kaldırmak için kızak kılavuz raylarına önceden yüklenmelidir. Bu, slaytın düzgün ve doğru bir şekilde hareket etmesini sağlar. Dördüncü prensip kirlenmeden korunmadır. Sürgü mekanizması plastik parlamalardan, tozdan ve döküntülerden korunmalıdır. Bu genellikle contalar veya kapaklarla sağlanır. Aşağıdaki tablo bu tasarım ilkelerini özetlemektedir.
| Tasarım Prensibi | Uygulama | Fayda |
| Yeterli Rehberlik | Kılavuz raylar, aşınma plakaları | Yanal hareketi önler, doğruluk sağlar |
| Doğru Hizalama | Hassas işleme, dübel pimleri | Bağlanmayı ve aşınmayı önler |
| Yeterli Ön Yükleme | Şimler, ayarlanabilir aşınma plakaları | Oynamayı ortadan kaldırır, düzgün hareket sağlar |
| Kirlenme Koruması | Contalar, kapaklar, silecekler | Enkazın mekanizmaya girmesini önler |
| Yağlama | Gres bağlantı parçaları, yağ kanalları | Sürtünmeyi azaltır, ömrü uzatır |
Moldburger Kalıp Sanayi A.Ş. olarak fabrikamız kızaklarımızın ve ek parçalarımızın üretiminde bu tasarım ilkelerini takip etmektedir. Tüm bileşenlerin birbirine doğru şekilde uymasını sağlamak için hassas işleme kullanıyoruz. Sorunsuz ve doğru hareket sağlamak için yüksek kaliteli aşınma plakaları ve kılavuz rayları kullanıyoruz. Ayrıca mekanizmayı kirlenmeye karşı korumak için contalar ve kapaklar kullanıyoruz. Amacımız kalıbın ömrü boyunca güvenilir şekilde çalışan kızaklar sağlamaktır.
6. Yüksek Kaliteli Kalıp Slaytlarını ve Ek Parçalarını Hangi Özellikler Tanımlar?
Kalıp kızakları ve kesici uçların temel özellikleri arasında malzeme, sertlik, boyut toleransı, yüzey kalitesi ve kaplama yer alır. Aşağıdaki tablo, Hassas Kalıp Bileşenlerimiz ve Ek Parçalarımız için tipik spesifikasyonların bir özetini sunmaktadır.
| Şartname | Seçenekler | Notlar |
| Malzeme | P20, H13, S7, 420SS, Bronz | Uygulamaya göre seçilir |
| Sertlik | 28 - 32 HRC (P20), 48 - 52 HRC (H13), 54 - 58 HRC (S7) | Aşınma direnci için daha yüksek sertlik |
| Boyutsal Tolerans | +/- 0,005 mm | Uyum için hassas taşlama |
| Yüzey İşlemi | Ra 0,2 - 0,4 mikron | Düşük sürtünme için pürüzsüz yüzey |
| Kaplama | Nitrasyon, Krom, TiN, DLC | Aşınma gereksinimlerine göre seçilmiştir |
| Kurşun zamanı | 2 - 4 hafta | Karmaşıklığa ve miktara bağlıdır |
Fabrikamızda bu spesifikasyonları ve daha fazlasını karşılamak için Hassas Kalıp Bileşenlerimizi ve Ek Parçalarımızı üretiyoruz. Malzemeyi, sertliği ve kaplamayı özel gereksinimlerinize uyacak şekilde özelleştirebiliriz. Kalite kontrol sistemimiz, her bileşenin yüksek standartlarımızı karşıladığından emin olmak için boyutsal inceleme, sertlik testi ve yüzey kalitesi ölçümünü içerir.
7. Sıkça Sorulan Sorular (SSS)
Soru 1: Kalıptaki slayt ile kaldırıcı arasındaki fark nedir?
Cevap: Bir kızak, parçanın yan tarafında alttan kesikler oluşturmak için kalıbın açılma yönüne dik olarak yanal olarak hareket eder. Bir kaldırıcı, tipik olarak parçanın iç kısmında alttan kesikler oluşturmak veya çıkarmaya yardımcı olmak için belirli bir açıyla hareket eder. Her ikisi de basit bir düz çekmeyle kalıplanamayan özellikler oluşturmaya yönelik mekanizmalardır ancak farklı yönlerde çalışırlar ve farklı geometriler için kullanılırlar.
Soru 2: Bir slayt için gerekli vuruşu nasıl belirlerim?
Cevap: Bir kızak için gerekli vuruş, alttan kesmenin derinliği artı bir güvenlik marjı ile belirlenir. Parça çıkarılmadan önce kızağın alttan kesmeyi tamamen temizlemeye yetecek kadar geri çekilmesi gerekir. Genel bir kural olarak darbe, alttan kesme derinliğinden en az 5-10 mm daha büyük olmalıdır. Kesin vuruş parça geometrisine ve kalıp tasarımına bağlıdır. Mühendislik ekibimiz, özel uygulamanız için gerekli stroku hesaplamanıza yardımcı olabilir.
Soru 3: Bir slaytın tutukluk yapmasına veya bağlanmasına ne sebep olur?
Yanıt: Bir kızak çeşitli nedenlerden dolayı tutukluk yapabilir veya sıkışabilir: yetersiz yağlama, plastik döküntü veya kalıntılardan kaynaklanan kirlenme, kızak veya kılavuz raylarının yanlış hizalanması, yetersiz ön yükleme veya kılavuz raylarının ve aşınma plakalarının aşınması. Temizleme ve yağlama da dahil olmak üzere düzenli bakım, tutukluk sorunlarının çoğunu önleyebilir. Bir slayt yapışırsa, daha fazla kullanılmadan önce sökülmeli, incelenmeli ve onarılmalıdır.
Soru 4: Kalıp kızaklarının bakımı ne sıklıkla yapılmalıdır?
Cevap: Kalıp kızakları, üretim hacmine ve kalıplanan malzemeye bağlı olarak düzenli aralıklarla kontrol edilmeli ve bakımı yapılmalıdır. Genel bir kural olarak slaytlar her 10.000-50.000 döngüden sonra incelenmelidir. Muayene aşınmanın kontrol edilmesini, hizalamanın doğrulanmasını ve kayan yüzeylerin yağlanmasını içermelidir. Önleyici bakım, slaytın ömrünü uzatabilir ve beklenmedik arıza sürelerini önleyebilir.
Soru 5: Raylar mevcut bir kalıba uyarlanabilir mi?
Cevap: Bazı durumlarda slaytlar mevcut bir kalıba uyarlanabilir ancak bu, dikkatli mühendislik gerektiren karmaşık bir süreçtir. Kalıp, kaydırma mekanizması için yeterli alana sahip olmalı ve kalıp tabanı, kam pimlerini veya hidrolik silindirleri barındıracak şekilde değiştirilmelidir. Yenileme işlemi, slaytın kalıba en baştan tasarlanmasından genellikle daha pahalı ve zaman alıcıdır. Mühendislik ekibimiz kalıbınızı değerlendirebilir ve iyileştirmenin mümkün olup olmadığı konusunda tavsiyelerde bulunabilir.
8. Sonuç
Kızaklar, basit bir açma-kapama kalıbıyla kalıplanamayan alttan kesikli, yan delikli, dişli ve diğer özelliklere sahip parçaların üretimini sağlayarak karmaşık kalıp hareketinde kritik bir rol oynar. Bunlar, en yüksek standartlarda tasarlanması, üretilmesi ve bakımının yapılması gereken hassas mekanizmalardır. Yapımlarında kullanılan malzemeler, işlemler ve tasarım ilkeleri bunların güvenilirliğini ve ömrünü belirler. Moldburger Mold Industry Co., Ltd.'de fabrikamız, kızaklar, kayan bloklar, kam pimleri ve aşınma plakaları dahil olmak üzere Hassas Kalıp Bileşenleri ve Ek Parçaların üretiminde uzmanlaşmıştır. En zorlu gereksinimleri karşılayan yüksek kaliteli bileşenler üretecek uzmanlığa ve donanıma sahibiz. Mühendislik ekibimiz, her bileşenin kendi özel uygulamasına göre optimize edilmesini sağlamak için müşterilerimizle yakın işbirliği içinde çalışır.
İster yeni bir kalıp tasarlıyor olun ister mevcut kalıbın bakımını yapıyor olun, gereksinimlerinizi görüşmek üzere sizi bizimle iletişime geçmeye davet ediyoruz. Örnekler, teknik veriler ve tasarım yardımı sağlayabiliriz. Kaliteye ve müşteri memnuniyetine olan bağlılığımız, bizi dünya çapındaki kalıp üreticileri ve kalıpçıları için güvenilir bir ortak haline getirmiştir.
Bugün Moldburger Mold Industry Co., Ltd. ile iletişime geçinHassas Kalıp Bileşenleri ve Ek Parçaları gereksinimlerinizi tartışmak ve slaytlarımızın karmaşık kalıplarınızın performansını ve güvenilirliğini nasıl artırabileceğini keşfetmek için.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası