- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hassas Enjeksiyon Kalıpları için Hangi Kalıp Tabanı ve Standart Parça Bileşenleri Gereklidir?
Hassas enjeksiyonlu kalıplama, boşluk ve maçadan daha fazlasına bağlıdır. Kalıp tabanı, kalıplama sistemini bir arada tutan yapısal çerçeveyi sağlarken, standart bileşenler hizalamayı, hareketi, konumlandırmayı ve parça çıkarmayı kontrol eder. Bu elemanlar kötü bir şekilde eşleşirse veya hatalı üretilirse, parlama, eşit olmayan aşınma, tutarsız parça boyutları, kalıbın zor açılması ve erken takım arızası gibi sorunlar ortaya çıkabilir. Doğruyu seçmekKalıp Tabanı ve Standart ParçaBu nedenle bileşenleri güvenilir bir enjeksiyon kalıbı oluşturmanın temel adımıdır.
İyi tasarlanmış bir kalıp montajı, uygun plaka malzemelerini, doğru işlemeyi, güvenilir kılavuz sistemlerini, doğru seçilmiş ejektör bileşenlerini ve uyumlu aksesuarları birleştirir. Gerekli konfigürasyon kalıp boyutuna, reçine özelliklerine, boşluk düzenine, enjeksiyon basıncına, üretim hacmine ve enjeksiyon kalıplama makinesinin özelliklerine göre değişir.Moldburger Kalıp Sanayi A.Ş.P20 çeliği, 1.2311 kalite çelik, SUJ2 kılavuz bileşenleri ve SKD61 ejektör pimlerini kapsayan yayınlanmış spesifikasyonlara sahip endüstriyel uygulamalar için kalıp tabanları ve hassas kalıp bileşenleri sağlar. Her bileşenin işlevini ve seçim kriterlerini anlamak, kalıp tasarımcılarının ve satın alma ekiplerinin daha bilinçli kararlar almasına yardımcı olur.
İçindekiler
1. Stabil Bir Enjeksiyon Kalıbı İçin Hangi Kalıp Taban Plakaları Gereklidir?
2. Hizalamayı, Hareketi ve Çıkarmayı Hangi Standart Bileşenler Kontrol Ediyor?
3. Malzeme, Toleranslar ve İmalat Kalitesi Nasıl Değerlendirilmelidir?
Stabil bir Enjeksiyon Kalıbı için Hangi Kalıp Taban Plakaları Gereklidir?
Kalıp tabanı, boşluğu, göbeği, kılavuz sistemi, çıkarma mekanizmasını ve diğer fonksiyonel elemanları amaçlanan konumlarında tutan destekleyici yapıdır. Enjeksiyon kalıplama sırasında düzenek, sıkma kuvvetine, enjeksiyon basıncına, tekrarlanan açılma ve kapanmaya ve termal değişikliklere maruz kalır. Taban bu çalışma koşulları altında boyutsal stabiliteyi korumalıdır. Boşluk ve maça doğru bir şekilde işlendiğinde bile, yetersiz plaka sertliği veya zayıf hizalama, son kalıplanmış parçayı etkileyebilir.
Plaka düzeni kalıp tasarımına bağlıdır. Geleneksel iki plakalı bir kalıp genellikle bir üst sıkıştırma plakası, boşluk plakası, çekirdek plaka, destek plakası, ara parça blokları, ejektör plakaları ve bir alt sıkıştırma plakası içerir. Daha karmaşık aletler, sürgüleri, kaldırıcıları, sıcak yollukları veya özel çıkarma düzenlemelerini barındırmak için ek plakalar veya ekler gerektirebilir. Her plakanın tanımlanmış bir mekanik rolü vardır ve boyutları yalnızca nominal kalıp boyutuna göre seçilmek yerine kalıp düzenine göre belirlenmelidir.
Ana yapısal aksamı hangi plakalar oluşturur?
Bir kalıp tabanı belirlenirken genellikle aşağıdaki bileşenler dikkate alınır:
- Üst sıkıştırma plakası:Kalıbın sabit tarafını enjeksiyon kalıplama makinesinin sabit plakasına bağlar. Üst kalıp düzeneği için montaj yüzeyi sağlar ve gerektiğinde yolluk burcunu barındırır.
- Boşluk plakası:Boşluklu kesici ucu destekler veya doğrudan boşluk işlemeyi içerir. Düzlüğü, kalınlığı ve sertliği, sıkıştırma sırasında boşluk tarafının ne kadar tutarlı bir şekilde desteklendiğini etkiler.
- Çekirdek plakası:Çekirdek ek parçasını veya çekirdek oluşturan özellikleri tutar. Tekrarlanan üretim döngüleri boyunca boşluklu plaka ile tasarlanan ilişkiyi sürdürmelidir.
- Destek plakası:Çekirdek tarafı düzeneğini güçlendirir ve enjeksiyon basıncı altında bükülmeye karşı direnmeye yardımcı olur. Gerekli kalınlık ve destek düzenlemesi öngörülen alana, boşluk düzenine ve beklenen kalıplama yüklerine bağlıdır.
- Aralayıcı bloklar:İtici düzeneğin hareket etmesi için gereken alanı yaratın. Boyutları mevcut fırlatma strokunu belirler ve hareketli parçalar için yeterli açıklığa izin vermelidir.
- İtici tutucu plaka ve ejektör plakası:İtici pimleri, manşonları ve diğer ejeksiyon elemanlarını tutun ve sürün. Hareketleri paralel kalmalı ve müdahaleden uzak olmalıdır.
- Alt sıkıştırma plakası:Kalıbın hareketli tarafını hareketli plakaya bağlar ve gerekli montaj ve destek arayüzünü sağlar.
Bu plakalar birbirine bağlı bir mekanik sistem olarak çalışır. Örneğin, bir destek plakasının kalınlığının arttırılması, sapmaya karşı direnci arttırabilir ancak aynı zamanda genel kalıp yüksekliğini ve mevcut makine alanını da etkiler. Benzer şekilde, ara parçası blok yüksekliğini değiştirmek, ejektör strokunu ve geri dönüş bileşenleri için mevcut alanı etkileyebilir. Bu nedenle bir tasarım incelemesi, her plakayı bağımsız bir satın alma öğesi olarak ele almamalı, plakaların komple istiflenmesini dikkate almalıdır.
Hangi malzeme ve sertlik spesifikasyonları geçerlidir?
Malzeme seçimi her plakanın mekanik taleplerini yansıtmalıdır. Moldburger Mold Industry Co., Ltd. tarafından yayınlanan ProSeries kalıp tabanı bilgileri, P20 önceden sertleştirilmiş çeliği ve 1.2311 kalite çeliği temel malzeme seçenekleri olarak tanımlar. Listelenen sertlik 28 ila 32 HRC'dir, çekme mukavemeti 965 ila 1200 N/mm² ve minimum akma mukavemeti 800 N/mm²'dir. Bu değerler, belirtilen ProSeries konfigürasyonunun değerlendirilmesi için bir referans sağlar ancak alıcıların, tam siparişe uygun malzeme sertifikasını ve spesifikasyonu onaylaması gerekir.
| Bileşen | Yayınlanmış materyal | Yayınlanmış sertlik | Listelenen yüzey durumu |
| A ve B sıkıştırma plakaları | P20 / 1.2311 | 28 ila 32 HRC | Zemin ve cilalı |
| Destek plakası S | 1045 karbon çeliği | 18 ila 22 HRC | Zemin |
| İtici mahfaza C ve D | P20 / 1.2311 | 28 ila 32 HRC | Zemin |
| Kılavuz sütunlar ve burçlar | SUJ2 rulman çeliği | 58 ila 62 HRC | Sertleştirilmiş ve taşlanmış |
| İtici pimler | SKD61 / H13 takım çeliği | 48 ila 52 HRC | Hassas zemin |
Genel amaçlı bir kalıp için P20 sıklıkla seçilir çünkü işlenebilirlik, cilalanabilirlik ve mekanik performans arasında pratik bir denge sunar. Daha yüksek gerilimli takımlar, farklı bir çelik kalitesi veya daha sağlam bir destek düzenlemesi gerektirebilir. Malzeme seçimi aynı zamanda kalıplama reçinesini de hesaba katmalıdır. Örneğin cam elyafı ile güçlendirilmiş plastikler kalıp yüzeylerinde ve hareketli bileşenlerde aşınmayı artırabilir. Aşındırıcı veya neme duyarlı işleme ortamları, seçilen alanlarda korozyona dayanıklı malzemeler gerektirebilir.
Kalıp taban ölçüleri makineye nasıl uygun hale getirilmelidir?
Malzeme kalitesi kadar fiziksel uyumluluk da önemlidir. Kalıp tabanı makinenin merdane boyutlarına ve bağlantı çubuğu aralığına uymalı, yerleştirme halkası, montaj delikleri, genel yüksekliği ve ejektör arayüzü ise makinenin özelliklerine uygun olmalıdır. Kalıp tasarımcısının ayrıca mevcut gün ışığını, maksimum açılma strokunu, minimum kalıp kalınlığını ve makinenin bağlama kapasitesini de dikkate alması gerekir.
ProSeries'in yayınlanan boyut matrisi beş referans konfigürasyonu sağlar. Aşağıdaki şekiller, her özelleştirilmiş kalıp tabanı için evrensel boyut aralığını değil, listelenen plaka boyutlarını ve toplam yüksekliği açıklamaktadır.
| Taban boyutu | Bir plaka kalınlığı | B plaka kalınlığı | S plaka kalınlığı | Toplam yükseklik |
| 1515 | 50 mm | 50 mm | 25mm | 146mm |
| 2020 | 60 mm | 60 mm | 30mm | 181mm |
| 2525 | 70 mm | 70 mm | 35mm | 216mm |
| 3030 | 80mm | 80mm | 40mm | 251 mm |
| 3535 | 90mm | 90mm | 45mm | 286 mm |
Bir teklifi incelerken mühendislik ekibimiz kalıp çizimini, makine modelini, reçine bilgilerini, boşluk düzenlemesini ve beklenen üretim hacmini almalıdır. Bu ayrıntılar, standart bir konfigürasyonun uygun olup olmadığının veya plaka kalınlığının, destek konumlarının, soğutma düzenlerinin veya montaj ayrıntılarının değiştirilmesi gerekip gerekmediğinin belirlenmesine yardımcı olur. Moldburger Mold Industry Co., Ltd., enjeksiyon kalıplama uygulamaları için kalıp tabanı seçenekleri sunar ve alıcıların, üretim başlamadan önce son çizimi ve malzeme programını onaylaması gerekir.
Hizalamayı, Hareketi ve Çıkarmayı Hangi Standart Bileşenler Kontrol Ediyor?
Standart bileşenler genellikle ana kalıp plakalarından daha küçüktür ancak tekrarlanabilirlik üzerindeki etkileri büyüktür. Açma ve kapama hareketini yönlendirirler, kalıp yarımlarını amaçlanan ilişkide tutarlar, kalıplanmış ürünü serbest bırakırlar ve hareketli düzenekleri istenmeyen yer değiştirmelerden korurlar. Bir kalıp, sert bir tabana ve doğru şekilde işlenmiş bir boşluğa sahip olabilir, ancak kılavuz veya çıkarma bileşenleri yanlış belirtilmişse hala tutarsız parçalar üretebilir.
Standart bileşenlerin seçimi, kalıbın hareketi ve işlevsel gereksinimleriyle başlamalıdır. Basit bir iki plakalı kalıp, geleneksel bir kılavuz sütunu ve itici pimlere sahip burç düzenlemesini kullanabilir. Derin kaburgalara, silindirik özelliklere, alttan kesiklere veya hassas kozmetik yüzeylere sahip bir kalıp, ejektör manşonlarına, kaldırıcılara, aşınma plakalarına veya ek kılavuz ve kilitleme elemanlarına ihtiyaç duyabilir. Bu bileşenlerin sayısı ve düzeni kalıp tasarımı sırasında belirlenmelidir.
Kılavuz sütunlar ve kılavuz burçlar neden gereklidir?
Kılavuz sütunlar ve kılavuz burçlar, açma ve kapama sırasında hareketli ve sabit kalıp yarımlarının göreceli konumunu kontrol eder. Amaçları, boşluk ve çekirdek buluşmadan önce düzeneği doğru konuma yönlendirmektir. Doğru yönlendirme, düzensiz temasın azaltılmasına, ayrım yüzeylerinin korunmasına ve birçok kalıplama döngüsünde tekrarlanabilir hizalamanın korunmasına yardımcı olur.
Tipik bir kılavuz sistemi, kalıbın bir tarafına monte edilmiş sertleştirilmiş sütunları ve diğer tarafına monte edilmiş uyumlu burçları içerir. İki bileşen arasındaki uyum, aşırı yanal boşluğu sınırlandırırken düzgün harekete de izin vermelidir. Çok büyük bir boşluk, istenmeyen harekete izin verebilir ve yanlış hizalama riskini artırabilir. Çok sıkı bir uyum, özellikle yağlamanın yetersiz olduğu veya kalıbın kirlenmeye maruz kaldığı durumlarda sürtünmeye, ısı oluşumuna, çizilmeye veya tutukluğa neden olabilir.
Yayınlanan ProSeries spesifikasyonu, kılavuz sütunlar ve burçlar için 58 ila 62 HRC sertliğe ve sertleştirilmiş ve taşlanmış yüzeye sahip SUJ2 rulman çeliğini tanımlar. Bu, listelenen konfigürasyon için anlamlı bir malzeme ve sertlik referansıdır. Ancak alıcılar ayrıca bileşen çizimindeki gerçek sütun çapını, çalışma uzunluğunu, burç uzunluğunu, montaj sınıfını, yüzey pürüzlülüğünü, yağlama düzenini ve boyut toleranslarını da kontrol etmelidir.
Kılavuz sistemleri kalıbın boyutuna ve ağırlığına göre tasarlanmalıdır. Büyük kalıplar, eşit olmayan yüklemeyi yönetmek için ek kılavuz elemanlarına veya tamamlayıcı hizalama özelliklerine ihtiyaç duyabilir. Yan hareketli kalıplarda tasarımcı ayrıca kılavuz sütunların, açılı pimlerin, sürgülerin ve kilitleme bloklarının açılma sırası sırasında engel olmadığından emin olmalıdır. Kılavuz sistemi, planlı kalıp bakımı sırasında aşınma ve yağlama durumu açısından incelenmelidir.
İtici pimler ve manşonlar parçanın serbest bırakılmasını nasıl etkiler?
Ejeksiyon sistemi, soğuduktan ve kalıp açıldıktan sonra kalıplanmış bileşeni çekirdekten çıkarır. İtici pimler yaygın olarak parçanın uygun alanlarına doğru itmek için kullanılırken, itici manşonlar çevreleyen bir temas yüzeyinin gerekli olduğu silindirik çıkıntılar veya göbek pimleri çevresinde kullanışlıdır. Seçim parça geometrisine, duvar kalınlığına, taslak açısına, malzeme çekmesine ve kabul edilebilir çıkarma işaretlerinin konumuna bağlıdır.
İtici pimin yerleştirilmesi, yalnızca pimlerin eşit şekilde dağıtılması meselesi değil, bir tasarım kararıdır. Kuvvet, görünür izler, bozulma veya gerilim beyazlaması bırakmadan fırlatma yüküne dayanabilecek alanlara uygulanmalıdır. İnce duvarlar ve dar kirişler, kalın yapısal bölümlerden farklı bir çıkarma düzeni gerektirebilir. Parça çekirdeği güçlü bir şekilde kavrarsa, tasarımcının birkaç ağır yüklü pime güvenmek yerine etkili çıkarma alanını artırması veya taslak ve yüzey kaplamasını revize etmesi gerekebilir.
İtici pimler düz olmalı, doğru şekilde takılmalı ve yeterince desteklenmelidir. Aşırı desteklenmeyen uzunluk bükülme riskini artırabilir. Yanlış pim yüksekliği tanık izleri veya düzensiz serbest bırakma oluşturabilir; zayıf hizalama ise pimin deliğine sürtünmesine neden olabilir. İtici manşonlar, eşmerkezliliğe ve çalışma açıklığına benzer şekilde dikkat gerektirir çünkü bunlar bir göbek pimi etrafında çalışırlar ve çıkarma sırasında yan yüklere maruz kalabilirler.
Yayınlanan ProSeries konfigürasyonu için listelenen ejektör pimi malzemesi, 48 ila 52 HRC sertliğe ve hassas taşlanmış kaplamaya sahip SKD61 H13 takım çeliğidir. Bu spesifikasyon, her ejektör pimi veya manşonun aynı kaliteyi kullandığı varsayımı yerine, belirtilen ürün konfigürasyonu için bir referans olarak ele alınmalıdır. Alıcılar, uygulama için gerekli olan çapı, uzunluğu, kafa stilini, uç geometrisini, sertliğini ve herhangi bir özel kaplamayı veya yüzey işlemini onaylamalıdır.
Kalıp hareket sistemini başka hangi bileşenler tamamlıyor?
Güvenilir kalıp çalışmasını sağlamak için birkaç ek bileşen gerekebilir. Kullanımları kalıp mimarisine ve kalıplanan ürünün tipine bağlıdır.
- Dönüş pimleri:Kalıp kapanırken ejektör düzeneğinin orijinal konumuna dönmesine yardımcı olun. Uzunlukları ve temas düzenleri ejektör plakası tasarımına uygun olmalıdır.
- Yaylar:Seçilen mekanizmalarda geri dönüş kuvveti veya kontrollü hareket sağlayın. Yay seçiminde çalışma yükü, sıkıştırma aralığı, yorulma ömrü, çalışma sıcaklığı ve mevcut kurulum alanı dikkate alınmalıdır.
- Yerleştirme halkası:Kalıbı enjeksiyon makinesi nozülüne ve yerleştirme açıklığına göre konumlandırır. Boyutları makine arayüzüne ve kalıbın yolluk düzenine uygun olmalıdır.
- Yolluk burcu:Erimiş plastiğin makine memesinden kalıp yolluk sistemine giriş yolunu sağlar. Nozul yarıçapı, delik boyutları ve oturma geometrisinin uyumlu olması gerekir.
- Aşınma plakaları:Sürgü ve diğer hareketli kalıp mekanizmaları gibi alanlarda kayan temas yüzeylerini koruyun. Aşınma kabul edilemez bir seviyeye ulaştığında değiştirilebilirler ve daha pahalı kalıp yapılarının korunmasına yardımcı olurlar.
- Kılavuz aksesuarları:Belirli kalıp düzenleri için ek kılavuzlar, durdurucular ve hizalama bileşenleri içerebilir. Tam konfigürasyon, onaylanmış kalıp çizimine uygun olmalıdır.
- Kilitler ve limit bileşenleri:Kalıp hareketinin seçilen aşamalarını kontrol edin veya bunları gerektiren tasarımlarda konumlandırma fonksiyonları sağlayın.
- Contalar ve tapalar:Kalıp tasarımında belirtilen yerlerde soğutma kanalı ve akışkan devresi gereksinimlerini destekleyin. Malzeme ve basınç değerleri çalışma şartlarına uygun olmalıdır.
Her kalıp bu listedeki her bileşeni gerektirmez. Örneğin, temel bir kalıp, kaldırıcılara veya karmaşık kilitleme bloklarına ihtiyaç duymayabilirken, yan alttan kesmeli bir kalıp, hareket sırasını tamamlamak için kaydırıcılara, açılı pimlere ve aşınma plakalarına bağlı olabilir. Bileşen listesi, kalıp montaj çiziminden ve malzeme listesinden oluşturulmalı ve her parçaya net bir işlev ve referans numarası atanmalıdır.
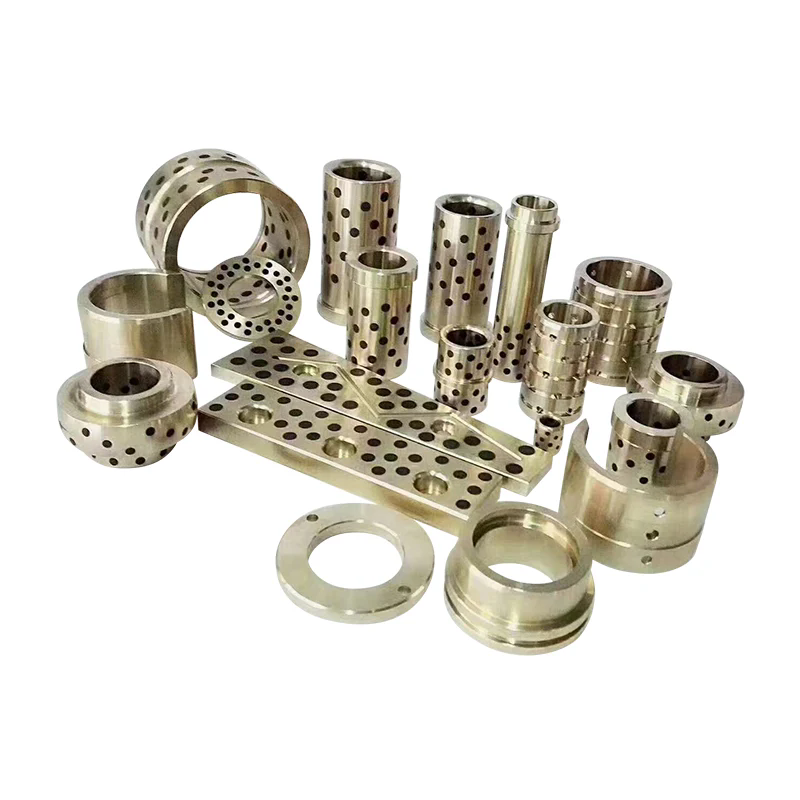
Moldburger Kalıp Sanayi A.Ş., kalıp bileşeni kategorileri arasında kılavuz sütunları ve aşınma plakalarını, kılavuzları ve diğer kalıp aksesuarlarını ve itici pimleri ve itici manşonları listeler. Bu parçaları tedarik ederken, satın alma spesifikasyonumuzda bileşen tipi, çizim numarası, malzeme, sertlik, boyutlar, yüzey işlemi ve miktar belirtilmelidir. Bu, farklı işlevsel gereksinimlere sahip olabilecek görsel olarak benzer bileşenler arasındaki belirsizliği azaltır.
Malzeme, Toleranslar ve İmalat Kalitesi Nasıl Değerlendirilmelidir?
Hassasiyet yalnızca malzeme adı veya makine listesiyle belirlenmez. Tasarım gereksinimleri, hammadde durumu, işleme süreçleri, ısıl işlem, taşlama, montaj ve muayene arasındaki kontrollü ilişkinin sonucudur. Bir bileşen nominal boyutlarını karşılayabilir ancak düzlüğü, paralelliği, eşmerkezliliği, sertliği veya yüzey kalitesi uygulama için uygun değilse yine de düşük performans gösterebilir. Bu nedenle alıcılar, ürün spesifikasyonunun yanı sıra üretim ve muayene gerekliliklerini de değerlendirmelidir.
Çelik kaliteleri bileşen işlevleriyle nasıl eşleştirilmelidir?
Farklı kalıp bileşenleri, farklı mekanik stres ve aşınma biçimlerine maruz kalır. Büyük bir plaka yapısal destek sağlamalı ve geometrisini korumalıdır. Bir kılavuz sütunu tekrarlanan kayan temasla karşılaşır. Bir ejektör pimi basınç kuvvetine, sürtünmeye ve tekrarlanan harekete maruz kalır. Her bileşen için bir malzeme seçmek bu farklı çalışma koşullarını göz ardı edecektir.
Moldburger Kalıp Sanayi A.Ş. tarafından yayınlanan ürün bilgileri, P20, 4140, H13, paslanmaz çelik ve S7 dahil olmak üzere kalıp tabanı uygulamaları için çeşitli çelik seçeneklerini tanımlar. Listelenen açıklamalar P20'yi genel amaçlı kalıp uygulamaları ve iyi işlenebilirlik ile, 4140'ı güç ve toklukla, H13'ü ısı direnciyle, paslanmaz çeliği korozyon direnciyle ve S7'yi darbe direnciyle ilişkilendirir. Bunlar seçim referanslarıdır, değiştirilebilir garantiler değildir. Doğru kalite; bileşene, reçineye, işleme sıcaklığına, beklenen aşınmaya ve bakım gereksinimlerine bağlıdır.
Örneğin, P20 birçok genel amaçlı plaka için uygun olabilirken, H13 genellikle daha yüksek termal taleplerin veya özel aşınma koşullarının kullanımını haklı çıkardığı durumlarda dikkate alınır. Korozyon direncinin önemli olduğu uygulamalarda paslanmaz kalite uygun olabilir ancak kesin kalite ve ısıl işlemin yine de onaylanması gerekir. Alıcı ayrıca plakanın taban malzemesi ile kesici uçlar, kılavuz elemanlar, ejektörler ve aşınma bileşenleri için kullanılan malzemeler arasında ayrım yapmalıdır.
Isıl işlem bir diğer önemli husustur. Sertlik, girinti ve aşınmaya karşı direnci etkiler ancak sertlik tek başına tokluğu, boyutsal kararlılığı veya çatlamaya karşı direnci tanımlamaz. Bir bileşen kaba işlemeden sonra sertleştirilirse, üretim planı olası bozulmayı ve son taşlama ihtiyacını hesaba katmalıdır. Yakın geçme gerektiren bileşenler için muayene, son işleme ve ısıl işlem aşamalarından önce değil, sonrasında da yapılmalıdır.
Hangi boyutsal toleranslar en yakın ilgiyi hak ediyor?
Bir kalıp çizimindeki her boyut aynı işlevsel öneme sahip değildir. Bir plakanın toplam uzunluğu ve genişliği nispeten geniş bir toleransa sahip olabilirken kılavuz delikleri, yerleştirme özellikleri, yerleştirme cepleri ve kayan arayüzler çok daha yakın kontrol gerektirebilir. Yararlı bir denetim planı, işlev açısından kritik boyutları tanımlar ve bunların nasıl ölçüleceğini tanımlar.
Dikkat gerektiren tipik alanlar şunlardır:
- Plaka düzlüğü ve paralellik:Kalıbın nasıl kapanacağını ve bağlama yüklerinin montaj boyunca nasıl dağıtılacağını etkileyin.
- Kılavuz deliği konumu:Kılavuz sistemi ile boşluk ve çekirdek plakaları arasındaki ilişkiyi belirler.
- Kılavuz sütun çapı ve düzlüğü:Koşu uyumunu, sürtünmeyi ve tekrarlanabilir hizalamayı etkiler.
- Cep boyutlarını ekleyin:Boşluk ve maça uçlarının doğru şekilde yerleştirilip tutulamayacağını belirleyin.
- İtici deliği konumu ve çapı:Pim hareketini ve sürtünme veya tutukluk riskini etkiler.
- Ayırma yüzeyi durumu:Kalıbın kapanmasını ve zayıf temas veya hasardan kaynaklanan parlama riskini etkiler.
- Montaj ve yerleştirme özellikleri:Enjeksiyon makinesine ve onaylanmış kalıp tasarımına uygun olmalıdır.
ProSeries kalıp tabanı sayfası, plakalar ve bileşenler için CNC işlemeyi listeler ve doğru hizalama ve uyum sağlamaya yönelik üretim yaklaşımını açıklar. Ayrı bir kalıp yapımı spesifikasyon sayfasında, 150 mm x 150 mm ila 600 mm x 600 mm arasındaki standart boyut aralığı, Ra 0,4 mikrometrelik standart yüzey kaplaması ve kritik boyutlarda artı veya eksi 0,01 mm tolerans listelenir. Bu rakamlar yayınlanmış spesifikasyona aittir ve her kalıp tabanı serisine veya bireysel bileşene otomatik olarak uygulanmamalıdır.
Başka bir enjeksiyon kalıbı temel sayfasında farklı standart boyutlar, yüzey kaplama bilgileri ve model serileri listelenmektedir. Yayınlanan ürün sayfalarında farklı konfigürasyonlar açıklanabileceğinden, alıcıların seçilen model için birleştirilmiş bir çizim ve teknik özellikler sayfası talep etmesi gerekir. Nihai fiyat teklifi, her bir kritik boyut için hangi toleransın geçerli olduğunu, yüzey pürüzlülüğünün nasıl ölçüldüğünü ve muayene kayıtlarının siparişle birlikte sağlanıp sağlanmadığını belirtmelidir.
Hangi üretim ve denetim süreçleri tekrarlanabilirliği destekliyor?
İşleme yeteneği yalnızca kalıp tasarımının gerektirdiği boyutlara ve özelliklere bağlandığında anlamlıdır. Plaka profilleri, delikler, cepler ve montaj özellikleri üretmek için CNC frezeleme ve delme kullanılır. Hassas taşlama düzlüğü, paralelliği ve yüzey durumunu iyileştirebilir. Tel Erozyon, geleneksel kesmeyle üretilmesi zor olan profiller veya özellikler için kullanılabilir. Belirtilen sertliği elde etmek için ısıl işlem gerekebilir; boyutsal inceleme ise bitmiş parçanın çizime uygun olup olmadığını doğrular.
Moldburger Kalıp Sanayi A.Ş.'nin şirket profili; Makino, Dawei ve FANUC'un CNC makinelerini, Makino ve Sodick'in elektrikli deşarj makinelerini, yavaş tel besleme makinelerini, Okamoto taşlama makinelerini, torna tezgahlarını ve Hexagon koordinat ölçüm ekipmanlarını listeler. Ayrıca 30 tasarım mühendisi ve 100'den fazla profesyonel ve teknik personelden oluşan bir ekip rapor etmektedir. Yayınlanan bu kaynaklar, şirket tarafından tanımlanan ekipman ve personel yelpazesini belirtirken, bireysel bir sipariş için kullanılan sürecin, şirketin fiili üretim planıyla doğrulanması gerekir.
Geometrik özellikleri incelemek ve ölçülen konumları mühendislik çizimiyle karşılaştırmak için bir koordinat ölçüm makinesi kullanılabilir. Daha basit boyutlar için kalibre edilmiş ölçüm cihazları, mikrometreler, delik ölçüm cihazları, yükseklik ölçüm cihazları ve yüzey pürüzlülük ölçüm cihazları uygun olabilir. Muayene yöntemi, kontrol edilen tolerans ve geometriye göre seçilmelidir. Bir ölçüm sonucu yalnızca cihazın uygun çözünürlüğe, kalibrasyon durumuna ve tanımlanmış bir ölçüm prosedürüne sahip olması durumunda anlamlıdır.
Kalite dokümantasyonu ideal olarak bir malzeme sertifikası, belirtildiği yerde sertlik raporu, kritik özellikler için boyutsal inceleme sonuçları ve çizimin gerektirdiği herhangi bir özel işlemin kayıtlarını içermelidir. Tekrarlanan siparişler için onaylanmış çizimlerin ve inceleme kriterlerinin saklanması, partiler arasında tutarlılığın korunmasına yardımcı olur. Bir bileşenin mevcut bir parçanın yerini alması amaçlanıyorsa, alıcı orijinal çizimi veya doğrulanmış bir numuneyi sağlamalı ve önceki revizyondan kaynaklanan değişiklikleri tanımlamalıdır.
Alıcılar kaynak bulma ve montaj risklerini nasıl azaltabilir?
Tedarik ekipleri genellikle kalıp bileşenlerini birim fiyat ve teslimat süresine göre karşılaştırır. Bu faktörler önemlidir ancak uyumluluk, denetim gereklilikleri ve üretim kesintisi maliyetine göre değerlendirilmelidirler. Erken aşınan düşük maliyetli bir kılavuz bileşeni, hizalama sorunlarına, bakım çalışmalarına ve kalıplanmış parçaların reddedilmesine neden olabilir. Doğru şekilde belirlenmiş bir bileşenin satın alma fiyatı daha yüksek olabilir ancak arıza süresini ve değiştirme sıklığını azaltırsa daha iyi yaşam döngüsü değeri sunabilir.
Sipariş vermeden önce aşağıdaki teknik inceleme noktalarını kullanın:
- Kalıp tipini, plaka düzenini ve makine arayüzünü onaylayın.
- En son onaylanmış kalıp montaj çizimini ve bileşen çizimlerini sağlayın.
- Malzeme sınıflarını, sertlik gereksinimlerini ve ısıl işlem koşullarını tanımlayın.
- Kritik boyutları, geometrik toleransları ve yüzey pürüzlülüğünü belirtin.
- Bileşenlerin DME, HASCO, FUTABA veya başka bir aday standarda uyması gerekip gerekmediğini onaylayın.
- Mevcut kalıp parçalarıyla ve amaçlanan yedek bileşenlerle değiştirilebilirliği kontrol edin.
- Denetim belgeleri, paketleme, tanımlama ve izlenebilirlik gereklilikleri üzerinde mutabakata varın.
- İşleme, ısıl işlem, taşlama ve son muayene ile ilgili teslimat programını gözden geçirin.
Tedarikçi tarafından yayınlanan enjeksiyon kalıbı temel bilgileri DME, HASCO ve FUTABA uyumluluğuna atıfta bulunmaktadır. Alıcıların yine de gerekli olan spesifik standart serileri ve boyutları tanımlamaları gerekmektedir. "Uluslararası standart" ifadesi tek başına yeterli değildir çünkü farklı sistemler farklı boyutlar, uyumlar ve bileşen kuralları kullanabilir. Teknik satın alma belgelerimiz, değiştirilebilirliğin gerekli olduğu yerlerde standardı, parça numarasını ve revizyonu belirtmelidir.
Özel projeler için Moldburger Mold Industry Co., Ltd. çizimleri inceleme, gerekli plaka ve bileşen konfigürasyonunu üretme ve ilgili kalite bilgilerini sağlama becerisine göre değerlendirilebilir. Fabrika koordinasyonumuz, özellikle siparişin standart dışı boyutlar veya yedek bileşenler içerdiği durumlarda, üretim öncesinde teknik sorunları çözmeye odaklanmalıdır. Açık bir onay süreci, işleme başladıktan sonra kaçınılabilir revizyonların önlenmesine yardımcı olur.
Çözüm
Hassas bir enjeksiyon kalıbı, sağlam bir kalıp tabanına ve koordineli bir dizi standart bileşene dayanır. Sıkıştırma plakaları, boşluk ve çekirdek plakaları, destek plakaları, ara parça blokları ve ejektör muhafazaları yapısal temeli sağlar. Kılavuz sütunlar, burçlar, ejektör pimleri, manşonlar, geri dönüş pimleri, yerleştirme halkaları, yolluk burçları ve aşınma bileşenleri, doğru hareketi ve güvenilir parça serbest bırakmayı destekler. Malzeme seçimi, boyut kontrolü, makine uyumluluğu ve denetim kayıtları bu bileşenlerin birlikte amaçlandığı gibi çalışıp çalışmadığını belirler.
Moldburger Kalıp Sanayi A.Ş.yayınlanmış malzeme spesifikasyonları, işleme kaynakları ve denetim ekipmanlarıyla desteklenen kalıp tabanı ve standart bileşen çözümleri sunar. Yeni bir enjeksiyon kalıbı geliştiriyorsanız veya yedek bileşenler tedarik ediyorsanız çizimlerinizi, malzeme gereksinimlerinizi, makine ayrıntılarınızı ve beklenen üretim koşullarınızı ekibimize gönderin. Takımlama projeniz için uygun bir konfigürasyon belirlemek amacıyla teknik inceleme ve fiyat teklifi isteyin.
Sıkça Sorulan Sorular
S: Kalıp tabanı ile standart kalıp bileşenleri arasındaki fark nedir?
C: Kalıp tabanı, boşluğu, göbeği, kılavuz sistemi ve çıkarma mekanizmasını tutan plakaların ve destek elemanlarının yapısal birleşimidir. Standart kalıp bileşenleri, kılavuz sütunlar, kılavuz burçlar, ejektör pimleri, ejektör manşonları, geri dönüş pimleri, yerleştirme halkaları ve yolluk burçları gibi bu düzeneğin içine veya çevresine monte edilen fonksiyonel parçalardır. Kalıp tabanı yapısal destek sağlarken standart bileşenler hizalamayı, hareketi, konumlandırmayı ve parça bırakmayı kontrol eder. Güvenilir kalıp çalışması sağlamak için her ikisinin de birlikte belirtilmesi gerekir.
S: Hassas enjeksiyon kalıp tabanları için yaygın olarak hangi çelik kullanılır?
C: P20 ve 1.2311 önceden sertleştirilmiş çelik genel amaçlı kalıp taban plakaları için yaygın olarak kullanılır çünkü işlenebilirlik ve mekanik performansın pratik bir kombinasyonunu sunarlar. Uygulamaya göre diğer kaliteler seçilebilir. Örneğin 4140 sağlamlık ve toklukla, H13 ısı direnciyle, paslanmaz çelik korozyon direnciyle ve S7 darbe direnciyle ilişkilendirilir. Nihai seçim kalıp yapısını, reçineyi, çalışma sıcaklığını, aşınma koşullarını, gerekli sertliği ve tedarikçinin malzeme belgelerini dikkate almalıdır.
S: Enjeksiyon kalıp doğruluğunda kılavuz sütunlar ve burçlar neden önemlidir?
C: Kılavuz sütunlar ve burçlar, kalıp açılıp kapanırken iki kalıp yarısının göreceli konumunu kontrol eder. Doğru şekilde eşleşen bileşenler, boşluk ve çekirdeğin istenen konumda buluşmasına yardımcı olarak istenmeyen hareketi azaltır ve ayrım yüzeylerini korur. Çapları, düzgünlüğü, uyumu, sertliği, yüzey kalitesi ve yağlama gereksinimlerinin tümü performansı etkiler. Aşırı boşluk, yanlış hizalamaya katkıda bulunabilirken, aşırı sıkı oturma, tekrarlanan işlemler sırasında sürtünmeye, çizilmeye veya tutukluğa neden olabilir.
S: Plastik enjeksiyon kalıbında ejektör pinleri nasıl seçilmelidir?
C: İtici pimler, kalıplanmış parçanın geometrisine, duvar kalınlığına, malzeme çekmesine, draftına ve beklenen fırlatma direncine göre seçilmelidir. Temas konumları, serbest bırakma kuvvetini görünür izlere veya parça bozulmasına neden olmadan dağıtmalıdır. Pim çapı, uzunluğu, kafa stili, uç geometrisi, sertliği ve ejektör plakasına uyumu kalıp çizimine göre kontrol edilmelidir. İtici manşonlar, çevreleyen bir temas yüzeyinin gerekli olduğu silindirik çıkıntılar veya göbek pimleri çevresinde daha uygun olabilir.
S: Özelleştirilmiş bir kalıp tabanı sipariş ederken alıcılar hangi bilgileri sağlamalıdır?
C: Alıcılar en son kalıp montaj çizimini, plaka boyutlarını, makine modelini, bağlantı çubuğu aralığını, merdane ayrıntılarını, yerleştirme halkası ve montaj gereksinimlerini, ejektör arayüzünü, boşluk düzenlemesini, reçine tipini ve beklenen üretim koşullarını sağlamalıdır. Siparişte ayrıca malzeme kaliteleri, sertlik, kritik toleranslar, yüzey kalitesi, geçerli standartlar ve gerekli muayene belgeleri de belirtilmelidir. Teklif vermeden önce bu bilginin sağlanması, üreticinin uyumluluğu değerlendirmesine, özel işleme gereksinimlerini tanımlamasına ve boyut veya montaj sorunları riskini azaltmasına yardımcı olur.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası